蚀刻标牌不是刀具 “切”、不是激光 “烧”,是用一层耐蚀掩膜盖住要保留的图文,没盖住的金属区域,靠化学药水腐蚀溶解掉,挖出凹槽。
东莞蚀刻标牌分两大路线:感光蚀刻(主流,精度高)、丝印掩膜蚀刻(简易低成本),具体如下:
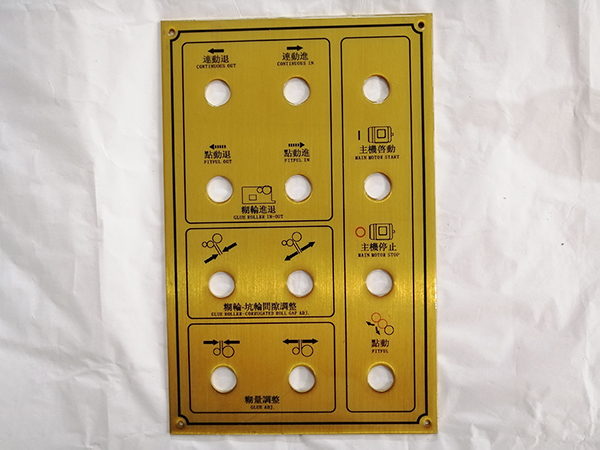
一、感光蚀刻(工业铭牌常用,干膜 / 湿膜)
步骤拆解
1. 前处理:清洗
铝板 / 不锈钢先除油、去氧化皮。油污、氧化层会造成掩膜粘不牢、针孔、跑蚀。
2. **贴干膜 / 涂布液态感光油墨(湿膜)**
在干净金属表面,覆盖一层**感光抗蚀膜**(这层膜不怕蚀刻药水)。
3. **菲林对位 + UV 曝光**
菲林就是你的黑白图案底片:
- 黑色区域 = 图文(要保留,zui后留下来的字 / 线)
- 透明区域 = 需要腐蚀掉的地方
UV 光照上去:**被光照到的膜会固化变硬,耐药水;菲林黑的地方挡光,膜不会固化**。
4. **显影**
用显影液冲洗,把没被光照固化的软膜冲掉 → 露出底下金属;固化好的膜牢牢粘在金属上,保护图案。
现在板子上效果:**字的地方有保护膜,其余地方裸露出金属**
5. **蚀刻(腐蚀)**
送入蚀刻机,喷淋蚀刻药水:
- 不锈钢、铜:常用**三氯化铁溶液**
- 铝材:一般用碱性蚀刻液(碱蚀)
药水会持续溶解裸露出来的金属,往下啃,形成凹槽;有保护膜的地方药水碰不到,保持原样。
重点:药水不光往下腐蚀,还会横向啃,叫**侧蚀**,细线条必须做补偿。
6. **退膜**
腐蚀到设定深度(一般 0.08~0.2mm)后,洗掉剩下的感光保护膜,就得到金属底板上凹下去的图文槽。
7. 后续:填漆、烘烤、打磨、擦除表面多余油漆,就是我们看到的蚀刻填漆标牌。
这种做出来大多是**凹字标牌**(字凹进去,槽里填色);
如果反过来做菲林(文字透光、周围遮光),腐蚀周边,文字凸起,就是**凸字蚀刻牌**。
二、简易路线:丝印耐蚀油墨掩膜(适合粗线条、低精度)
不用感光干膜:
1. 金属板清洗
2. **丝印一层耐蚀油墨**,直接把 LOGO、文字印在板上,油墨烘干固化,充当掩膜
3. 直接拿去蚀刻,没有油墨保护的地方被腐蚀
4. 蚀刻完把油墨擦掉,再填漆
✅ 优点:设备简单、便宜;❌ 缺点:线条粗、精度差,细线容易糊,适合粗大字标牌,精细刻度、小符号不用这个方案。
三、容易混淆的几个区分(很多人搞混)
1. ❌ 不是激光镭雕:激光是高温灼烧金属表面,有碳化发黑层,很浅;蚀刻是化学溶解,槽更深、边缘光滑无烧痕。
2. ❌ 不是 CNC 雕刻:CNC 是刀具物理切削,有应力、薄板容易变形;蚀刻是化学溶解,无应力。
3. ❌ 不是喷砂:喷砂是砂粒击打,是哑光效果,没有凹槽轮廓。
四、举个直观例子
你要做一块不锈钢铭牌,文字是黑色凹字:
1. 不锈钢板贴感光干膜
2. 放菲林(文字黑色遮挡 UV)曝光
3. 显影后,**文字位置的干膜被冲掉,不锈钢露出来;其余地方有干膜保护**
4. 进蚀刻机,文字位置的不锈钢被药水腐蚀凹下去
5. 退膜,整板上黑漆,再打磨掉板面的漆,凹槽里留住黑漆 → 成品
五、关键控制点(工厂调机重点)
- 蚀刻温度、喷淋压力、时间:决定深度和侧蚀大小
- 菲林补偿:线条越细,侧蚀越明显,画图时要预先加宽线条补偿
- 掩膜附着力:附着力差 → 药水钻进去,图文边缘发毛、跑边



